Ana içeriğe geç
C06 Ekipman ve parça kapsamı

Öğütme Değirmeni Parçaları

Değirmen bölmesi ve iç düzenine göre astar, öğütme ortamı ve mekanik yedek parça ihtiyacını doğrulayın.

Gövde astarı, uç astarı, kaldırıcı, ızgara, diyafram ve öğütme bilyası sistem olarak çalışır. Uç kapak ve dişli grubu ise ayrı mekanik arayüz ve kabul ölçütleri ister.

Teknik içerik kapsamı: · İçerik güncellendi: · Kanıt sınırları

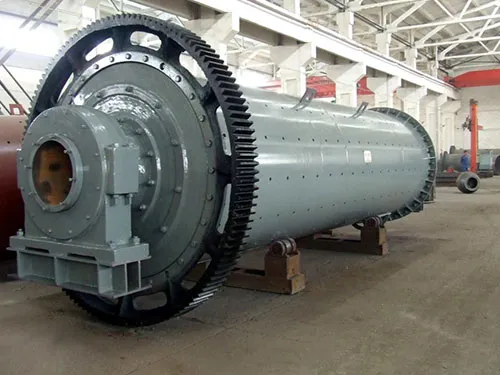
Referans görsel

Öğütme Değirmeni Parçaları uluslararası ekipmanlar için: modele, çizime veya doğrulanmış ölçülere göre, siparişe özel malzeme ve muayene süreçleriyle. Görsel ekipman ailesini gösterir; belirli bir parçanın uyumu proje verileriyle doğrulanır.

Konum ve ürün grupları

Parçayı makinedeki görevinden bulun

İç astar ve boşaltma düzeninden öğütme ortamına, ardından uç yapı ve tahrik dişlilerine ilerleyin. Değirmen tipi ve bölme konumu her aşamada korunur.

Parça gruplarının basitleştirilmiş konum şeması1: İç astar, kaldırma ve boşaltma; Gövde, uç, bölme ve boşaltma ızgarası. 2: Öğütme ortamı; Değirmen içindeki bilya şarjı. 3: Uç yapı ve tahrik; Değirmen başlığı, flanş, muylu ve dişli çifti123

KONUM ŞEMASI · ÖLÇEKSİZ

Numaralar aşağıdaki işlev gruplarına gider. Bu çizim bir OEM kesiti, montaj talimatı veya CAD dosyası değildir; gerçek konum ve bağlantılar makine modeli ve onaylı çizimle doğrulanır.

  1. 1İç astar, kaldırma ve boşaltma
  2. 2Öğütme ortamı
  3. 3Uç yapı ve tahrik
  1. 01

    Gövde, uç, bölme ve boşaltma ızgarası

    İç astar, kaldırma ve boşaltma

    Gövde-uç astarı, kaldırıcı, ızgara, kauçuk astar ve diyafram; sıra, profil, delik ve komşu parçalarla bir düzen olarak doğrulanır.

  2. 02

    Değirmen içindeki bilya şarjı

    Öğütme ortamı

    Dövme veya döküm bilyalar çap, kalite rotası, sertlik kapsamı, tüketim kaydı ve değirmen göreviyle tanımlanır.

  3. 03

    Değirmen başlığı, flanş, muylu ve dişli çifti

    Uç yapı ve tahrik

    Uç kapak/başlık ile çevresel dişli-pinyon; çizim, yük, delik, eşleşme, diş geometrisi ve temas düzeniyle incelenir.

Ürün ve parça kapsamı

Aşınma parçalarını inceleyin, mekanik yedek parçaları doğrulatın

Aşınma ve ısıya dayanıklı çalışma parçaları teknik detay sayfasına gider. Mekanik yedek parçalar ise model, Part Number, çizim, numune veya kritik ölçülerle doğrudan teklif öncesi incelemeye alınır.

Aşınma ve çalışma parçaları

Bu ürünlerin çalışma yüzeyi, profil, malzeme rotası, muayene ve uyum girdileri ayrı teknik detay sayfalarında açıklanır.

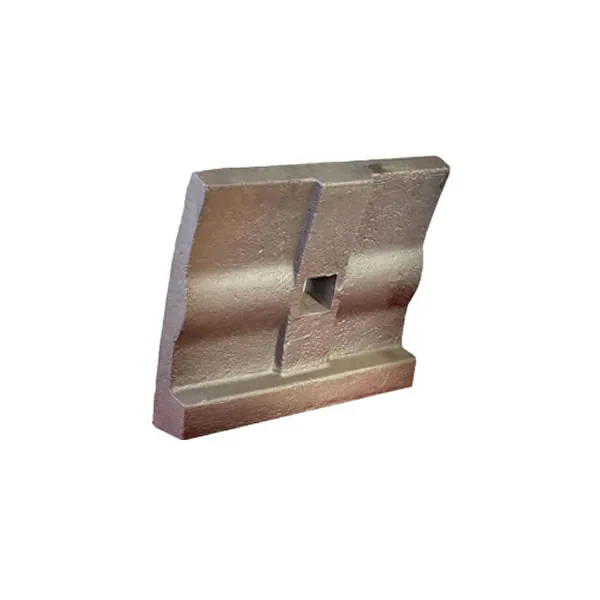
Kavisli yüzeyi ve destek kademesi bulunan değirmen astarı segmenti Aşınma parçası

Gövde, uç, bölme ve boşaltma ızgarası

Değirmen Astar Sistemi

Öğütme değirmeni astar sistemi

Doğrulanan değirmen düzenine göre gövde astarları, uç astarları, kaldırıcı çubuklar ve ızgara plakalarını kapsayan değirmen astar sistemi.

Sağlanabilen kapsam
Profil, kalınlık, cıvata delikleri ve yerleşim. Malzeme, yöntem ve kabul ölçütleri siparişe özel teyit edilir.
Manganlı çelikCr-Mo alaşımlı çelikYüksek kromlu alaşımKauçuk veya kompozit rotası
İlk doğrulama
Değirmen tipi, gövde/uç konumu, bölme ve sıra. Astar profili, cıvata düzeni, kaldırıcı ve ızgara yerleşimi.
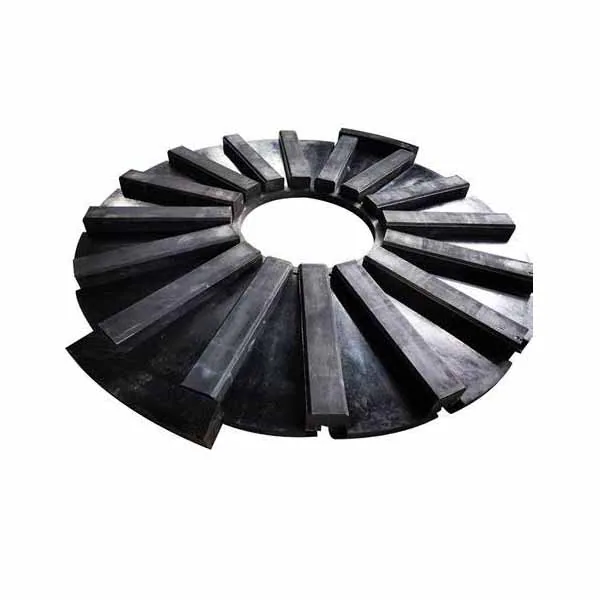
Dairesel bir açıklığın çevresinde radyal olarak dizilmiş siyah segmentler Aşınma parçası

Gövde, uç, bölme ve boşaltma ızgarası

Kauçuk Astarlar ve Diyafram

Değirmen astarı ve hazne ayırma bileşenleri

Doğrulanan arayüzler ve değirmen düzenine göre tedarik edilen kauçuk astar veya diyafram bileşenleri.

Sağlanabilen kapsam
Açıklıklar, bağlantılar ve kararlaştırılan malzeme yapısı. Malzeme, yöntem ve kabul ölçütleri siparişe özel teyit edilir.
Kauçuk bileşimiÇelik-kauçuk kompozitŞartnamede belirtilen diyafram malzemesi
İlk doğrulama
Kauçuk astar veya diyafram; bölme, sıra ve montaj konumu. Çizim, açıklık/yarık geometrisi, sabitleme ve birleşimler.
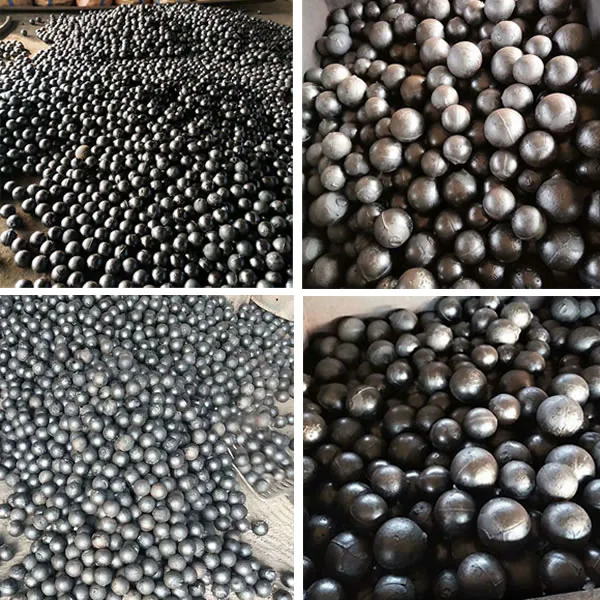
Farklı boyutlardaki metal öğütme bilyalarının dört görünümü Aşınma parçası

Değirmen içindeki bilya şarjı

Öğütücü Bilyalar

Dövme veya döküm öğütme ortamı

Çap, malzeme yolu, sertlik kapsamı ve değirmen görevine göre tedarik edilen öğütme bilyaları.

Sağlanabilen kapsam
Çap ve kararlaştırılan sertlik/kimya kapsamı; örnekleme siparişe bağlıdır. Malzeme, yöntem ve kabul ölçütleri siparişe özel teyit edilir.
Dövme alaşımlı çelikYüksek kromlu dökme demirŞartnamede belirtilen öğütme ortamı kalitesi
İlk doğrulama
Değirmen tipi, bölme ve mevcut bilya dağılımı. İstenen çaplar, miktar ve mevcut kalite.

Mekanik yedek parçalar

Bu parçaları da çizim veya numuneyle inceleyebiliriz

Bu mekanik parçalar için ayrı ürün detay sayfası yayımlanmaz. Makine modeli, Part Number, onaylı çizim, tanımlı numune veya doğrulanmış kritik ölçüleri gönderin; üretim ve muayene kapsamını teklif öncesinde değerlendirelim.

Değirmen başlığı, flanş, muylu ve dişli çifti

Değirmen Uç Kapağı / Başlık

Öğütme değirmeni uç yapısı

Değirmen gövdesini, astarları ve muylu düzenini destekleyen ana uç kapak veya başlık bileşeni.

Doğrulanacak: Uç yapı ve tahrik içindeki öğütme değirmeni uç yapısı için makine veya parça referansı ile çizim revizyonu, kritik ölçüler, geçmeler ve eşleşen bileşenler doğrulanır.

Teknik inceleme isteyin →

Değirmen başlığı, flanş, muylu ve dişli çifti

Çevre Dişlisi / Pinyon

Eşleştirilmiş değirmen tahrik dişli seti

Tahrik torkunu öğütme değirmenine ileten çevresel dişli ve pinyon bileşenleri.

Doğrulanacak: Uç yapı ve tahrik içindeki eşleştirilmiş değirmen tahrik dişli seti için makine veya parça referansı ile çizim revizyonu, kritik ölçüler, geçmeler ve eşleşen bileşenler doğrulanır.

Teknik inceleme isteyin →

Tanımlama listesi

Değirmen tipini, bölmeyi ve iç düzeni birlikte gönderin

Aynı dış görünüme sahip bir astar, farklı sıra, kaldırıcı, ızgara veya delik düzeni nedeniyle uyumsuz olabilir.

Elinizdeki verilerle başlayın
  1. 01

    Değirmen tipi

    Bilyalı, çubuklu, SAG/AG veya diğer düzeni; üretici, model ve ana ölçülerle belirtin.

  2. 02

    Bölme ve sıra

    Gövde, besleme ucu, boşaltma ucu, birinci-ikinci bölme ve sıra konumunu işaretleyin.

  3. 03

    Yerleşim çizimi

    Astar, kaldırıcı, ızgara, diyafram ve komşu parçaların birlikte görünmesini sağlayın.

  4. 04

    Delik ve bağlantı

    Cıvata düzeni, delik merkezleri, kalınlık, ek yerleri ve sabitleme elemanlarını kaydedin.

  5. 05

    Ortam ve proses

    Bilya çapları, şarj, besleme, ürün, hız, kapasite ve malzeme abrasivitesini belirtin.

  6. 06

    Mevcut sorun

    Kırık astar, gevşeme, tıkanma, düzensiz aşınma, tüketim veya diş temas sorununu belgeleyin.

Malzeme ve üretim rotaları

Parçaya ve çalışma koşuluna göre aday malzemeler

Astar profili, malzeme ve öğütme ortamı; değirmen tipi, bölme, darbe-aşınma dengesi ve proses sonucuyla birlikte değerlendirilir.

İhtiyaç tek bir parça mı, eşleşen bir iç düzen mi, öğütme ortamı mı, yoksa mekanik tahrik kapsamı mı?

Parça kapsamına göre değerlendirilebilen rotalar

Astar, kaldırıcı, ızgara ve diyafram Manganez · Cr-Mo alaşımlı çelik · yüksek krom · kauçuk veya kompozit · tanımlı plaka
Darbe, abrasivite, profil, kesit, delik düzeni, esneklik, boşaltma ve mevcut hasar ayrı parçalar için değerlendirilir.
Öğütme bilyaları Dövme alaşımlı çelik · yüksek krom dökme demir · tanımlı öğütme ortamı kalitesi
Çap, değirmen görevi, darbe, abrasivite, sertlik kapsamı, tüketim geçmişi ve sipariş miktarı seçim temelidir.
Uç kapak ve dişli çifti Döküm veya sfero yapı · döküm/dövme alaşımlı dişli çeliği · tanımlı konstrüksiyon
Yük, çizim, flanş ve muylu arayüzü, modül/DP, diş sayısı, ısıl işlem, işleme ve eşleşen çift kapsamı belirleyicidir.

01

İç düzen

Bölme, sıra, astar profili, kaldırıcı yüksekliği, ızgara/diyafram açıklığı ve bağlantılar.

02

Öğütme görevi

Malzeme veya klinker, besleme ve ürün boyutu, kapasite, hız, bilya şarjı ve tüketim.

03

Mekanik arayüz

Uç kapak, muylu, flanş, delikler, dişli-pinyon çifti, hizalama ve temas.

04

Hasar ve kayıt

Aşınma haritası, kırılma, gevşeme, çatlak, diş pittingi ve bakım geçmişi.

Seçim sınırı: Aday rota nihai ürün spesifikasyonu değildir. Geçerli kalite, kimya, ısıl işlem, sertlik veya mekanik özellikler, boyutlar ve muayene kapsamı teklif ve sipariş şartnamesinde kararlaştırılır.

Malzeme merkezini açın →

İlgili muayene ve kanıt

Astar kanıtını değirmen düzeninden ayırmayın

Bir astar veya diyafram fotoğrafı, sıra ve bağlantı bilgisi olmadan komple iç düzeni doğrulamaz. Ürün ve sipariş kayıtları yalnızca belirtilen dal için kullanılır.

01

SİPARİŞ DOSYASI

Diyafram plakaları için kamuya açık muayene özeti

12-13 Haziran 2026 tarihli sipariş kaydı; üç plaka konumu için görsel, boyutsal ve sertlik kontrolü, ön montaj ve NM500 belge kapsamını gösterir. Kauçuk astarları kanıtlamaz ve NM500’ü evrensel malzeme yapmaz.

Muayene özetini açın
02

DÜZEN KANITI

Bölme ve sıra ile işaretlenmiş çizim

Astar, kaldırıcı, ızgara ve diyaframın parça numarası, konumu, delik düzeni ve komşu parçaları aynı revizyonda gösterilmelidir.

03

MUAYENE

Parçaya göre kabul kapsamı

Astar, bilya, başlık ve dişli için aynı kontrol listesi kullanılmaz; yöntem, numune, özellik ve kabul ölçütü siparişte ayrı kararlaştırılır.

Yayımlanmış ürün ve sipariş kayıtları

Diyafram plakaları için siparişe bağlı muayene özeti

Ürün / kayıt ve tarih
GJJ2026P176 · üç diyafram plaka konumu · 12–13 Haziran 2026
Kapsam
Görsel muayene, boyut ve sertlik, ön montaj ve NM500 belge kapsamı
Sınır
Kauçuk astarları kanıtlamaz; NM500 bütün diyafram plakaları için zorunlu veya evrensel malzeme değildir.

Portekizce kamuya açık özet; Türkçe rapor çevirisi değildir

Kaydı inceleyin →

Sipariş öncesinde kararlaştırılacak muayene kapsamı

Malzeme doğrulama

Kararlaştırılan kapsam için kimyasal analiz, metalografi ve sertlik testi uygulanabilir.

Boyutsal kontrol

Konvansiyonel ölçüm ve 3D tarama, onaylı çizime bağlı kontrolü destekleyebilir.

Uygulanabilir NDT

Ultrasonik, manyetik parçacık veya penetrant yöntemi, ürün ve risk için teknik olarak uygunsa şart koşulabilir.

Siparişe bağlı kayıt

Yöntem, numune, özellik, kabul ölçütü, rapor ve üçüncü taraf ihtiyacı teklif aşamasında tanımlanır.

Kanıt sınırı: Diyafram sipariş raporu kauçuk astar, diğer değirmen astarları, bilyalar veya dişli grubu için ürün kanıtı olarak genellenmez.
Satın alma SSS

Tekliften önce hangi bilgiler doğrulanmalı?

Bütün alanların ilk temasta bilinmesi gerekmez. Mevcut referansla başlayın; teknik inceleme eksik parçaları ve kararları görünür kılar.

Bir değirmen astarını doğru tanımlamak için hangi veriler gerekir?

Değirmen tipi, üretici-model, ana ölçüler, gövde veya uç konumu, bölme, sıra, profil, kalınlık, delik düzeni, sabitleme, kaldırıcı-ızgara-diyafram yerleşimi ve çizim gerekir.

Astar profili ve öğütme ortamı neden birlikte incelenir?

Kaldırıcı yüksekliği, ızgara veya diyafram açıklığı, bilya çapı ve şarjı, hız, besleme, abrasivite ve ürün hedefi birlikte darbe, kaldırma ve boşaltma davranışını belirler.

Çevresel dişli ile pinyon ayrı ayrı teklif edilebilir mi?

İnceleme eşleşen çiftle başlar: modül veya DP, diş sayısı, basınç açısı, oran, delik ve kama, hizalama, temas deseni ve mevcut eşleşme gereği birlikte doğrulanır.

Diyafram muayene özeti tüm değirmen parçalarını kanıtlar mı?

Hayır. Kamuya açık özet yalnızca belirtilen diyafram plakası siparişinin konum, malzeme ve muayene kapsamını destekler; kauçuk astar, diğer astarlar, bilyalar veya dişli grubuna genellenmez.

Sonraki adım

Elinizdeki bilgileri gönderin

Bu sayfada tüm alanları doldurmanız gerekmez. Mevcut referansları eklemek için teklif formunu açın veya bilgileri doğrudan WhatsApp üzerinden gönderin.

Üç bilgiyle başlayabilirsiniz

Yalnızca elinizde bulunan bilgileri gönderin
  1. 01 · MAKİNE Üretici ve model
  2. 02 · PARÇA Parça adı, referans ve adet
  3. 03 · KANIT Fotoğraf, çizim veya ölçüler

Gönderimden sonra: ilk inceleme, tekliften önce hangi referans veya ölçülerin doğrulanması gerektiğini gösterir.

WhatsApp

WhatsApp üzerinden bize ulaşmak için tarayın

ZL satış için WhatsApp QR kodu

Masaüstünde QR kodunu kullanın veya WhatsApp'ı doğrudan açın.

WhatsApp'ı Aç

WeChat

Satış ekibimizi WeChat'te eklemek için tarayın

ZL satış için WeChat QR kodu

Parça numarası, çizim veya aşınmış parça fotoğrafı gönderin. İngilizce ve Çince desteklenir.

WeChat Kimliği 19987857268