İsteğe bağlı çerezler ve kişiselleştirilmiş reklamlar siz kabul edene kadar kapalı kalır. Google, iletişim bilgileriniz veya mesajınız olmadan, bir talebin alındığına dair onay da dahil olmak üzere çerez kullanmayan sınırlı sinyaller alabilir. Gizlilik Bildirimi.
Bir ürün adı, makine parçası veya kategori yazmaya başlayın.
Teknik tanımlama için ürün referansı
Aşınma parçasıEntegre üretici ve ihracatçı
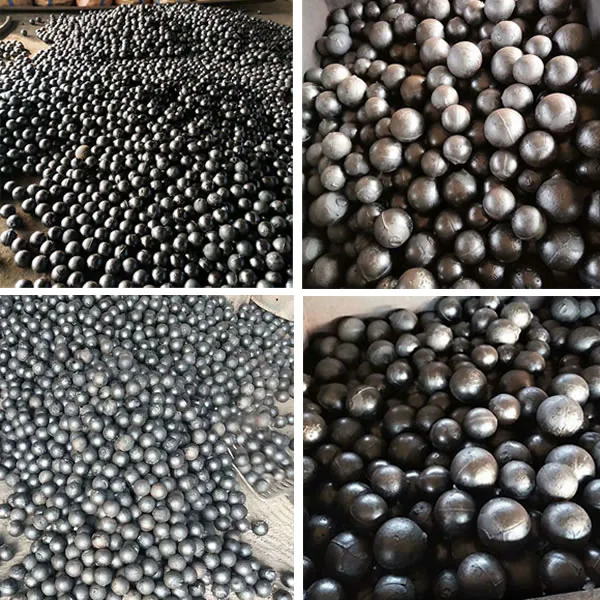
Öğütücü Bilyalar
Grinding Media Balls
Dövme veya döküm öğütme ortamı
Çap, malzeme yolu, sertlik kapsamı ve değirmen görevine göre tedarik edilen öğütme bilyaları. İlk inceleme değirmen tipi, bölme ve mevcut bilya dağılımı bilgisinden başlar; nihai kapsam çizim, çalışma verileri ve karşı parçalarla doğrulanır.
Forged alloy steel, High-chrome cast iron, Specified grinding-media grade. Seçim çalışma koşullarına göre yapılır.
Teklif için başlangıç
Model veya parça numarası, adet ve varsa fotoğraf ya da çizim.
Fiyat ve teslimat
Parça, malzeme, miktar ve varış yeri incelendikten sonra belirtilir.
Öğütücü Bilyalar tedarik rotası, yalnızca mevcut referans ve kritik arayüzler incelendikten sonra onaylanır. Malzeme, muayene ve doküman gereksinimleri teklif ve satın alma şartnamesinde belirtilmelidir.
Makine, parça ve mevcut fotoğraf veya çizimle başlayın.
Bu model için daha önce hangi parçaları yaptınız?
Model kitaplığı üretim geçmişi değildir. Aşağıdaki kayıt ürün ailesine aittir; seçtiğiniz modelle ilişkilendirilmiş bir sipariş, parça numarası ve çizim doğrulanmadan “bu model için üretildi” sonucu çıkarılamaz.
Bu ürüne ve belirli bir modele bağlı, kamuya açık tamamlanmış sipariş veya saha kaydı henüz sunulmuyor. Bu durum üretim yapılmadığı anlamına gelmez. Model ve parça referansını göndererek paylaşılabilir geçmiş sipariş, fotoğraf ve çizim kaydı isteyin.
Aşağıdaki durumlar bu ürün sayfasında yayımlanan bilgileri gösterir. Yayımlanmayan bir değer, sıfır veya bütün modeller için aynı değer anlamına gelmez.
OEM parça numarası
Kamuya açık doğrulanmış değer yayımlanmıyor; referansla sorgulayın.
ZL parça numarası
Kamuya açık doğrulanmış değer yayımlanmıyor; referansla sorgulayın.
Belgeyle eşleştirilmiş makine modeli
Kamuya açık doğrulanmış değer yayımlanmıyor; referansla sorgulayın.
Doğrulanmış ölçüler ve toleranslar
Kamuya açık doğrulanmış değer yayımlanmıyor; referansla sorgulayın.
Tek parça ağırlığı
Kamuya açık doğrulanmış değer yayımlanmıyor; referansla sorgulayın.
Onaylı çizim ve revizyon
Kamuya açık doğrulanmış değer yayımlanmıyor; referansla sorgulayın.
Diş, hazne veya çalışma profili
Bu sayfada onaylı profil kodu yayımlanmıyor. Bu parçaya özgü kontrol: İstenen çaplar, miktar ve mevcut kalite.
Siparişe bağlı malzeme / muayene kaydı
Bu ürün için kamuya açık sipariş belgesi henüz bağlı değil.
Teyit için parça numarası ve revizyonu, ölçü birimi, tolerans, tek parça ağırlığı ile çizim / rapor kaynağını birlikte isteyin. Aşınmış numune ölçüsü yeni parça ölçüsü olarak kullanılmaz.
Bu parça nedir
Öğütücü Bilyalar makinede hangi görevi üstlenir
Çap, malzeme yolu, sertlik kapsamı ve değirmen görevine göre tedarik edilen öğütme bilyaları.
Ürün tipi
Öğütme Değirmeni Parçaları – aşınma parçası
İşlev ve konum
Dövme veya döküm öğütme ortamı
İlk tanımlama
Değirmen tipi, bölme ve mevcut bilya dağılımı
Tedarik sınırı
Model veya ürün adı tek başına uyumluluk, nihai malzeme, ölçü ya da performans onayı değildir.
Model, parça referansı ve çizim
Doğru parçayı nasıl doğrularız?
Konum ve makine
Değirmen tipi, bölme ve mevcut bilya dağılımı. Makine etiketi, seri bilgisi ve işaretlenmiş genel fotoğrafı ekleyin.
Parça numarası ve revizyon
OEM veya mevcut parça referansını, çizim numarasını ve revizyonunu belirtin. Bilinmeyen bilgileri teyit edilmemiş olarak işaretleyin.
Ölçüm ve karşı parçalar
İstenen çaplar, miktar ve mevcut kalite. Aşınmış yüzeyleri özgün ölçü kabul etmeyin; referans yüzeylerini ve ölçüm yöntemini belirtin.
Uygulama ve aşınma koşulu
Öğütme değirmeni uygulaması
Değirmen tipi, çap, hız, öğütme ortamı, iç düzen ve boşaltma şekli; astar profili ve malzeme rotasını belirler.
Çimento ve klinker öğütmeMaden cevheri öğütmeCüruf ve endüstriyel minerallerBilyalı veya benzer döner değirmenler
Öneri, gözlemlenen hasar moduna ve gerçek çalışma koşullarına dayanır. Karşılaştırılabilir saha kanıtı olmadan hiçbir kullanım ömrü katsayısı belirtilmez.
Gözlemlenen hasarı kaydedin
Aşırı veya düzensiz aşınma
Çatlak, kırılma veya deformasyon
Gevşeme, hareket veya uyum sorunu
Isıl hasar, korozyon veya malzeme yapışması
Kanıt: sökülen parçanın fotoğrafları, ölçümler, hasar konumu ve bakım notları.
Çalışma koşullarını tanımlayın
Öğütülen malzeme, tüketim kaydı, kırılma ve aynı koşuldaki kullanım
Değirmen iç düzeni ve mevcut öğütme ortamı
Mevcut malzeme ve varsa önceki muayene kaydı
Kanıt: makine kayıtları, proses bilgileri, çalışma koşulları ve karşılaştırılabilir servis geçmişi.
Öğütücü Bilyalar için malzeme ve konstrüksiyon incelemesi
Malzeme adı tek başına uygunluğu kanıtlamaz. Mevcut parça, çalışma koşulları, hasar deseni, geometri ve gerekli muayene planı birlikte değerlendirilir.
Forged alloy steel, High-chrome cast iron, Specified grinding-media grade bu ürün ailesi için kayıtlı sorgu rotalarıdır. Nihai kalite, kimyasal bileşim, ısıl işlem, sertlik, konstrüksiyon ve kabul kriterleri teklif ve satın alma şartnamesinde kararlaştırılmalıdır.
Aday rota nihai spesifikasyon değildir; uygulama, geometri, üretim ve muayene birlikte kapatılır.
Malzeme inceleme girdileri
Öğütülen malzeme, tüketim kaydı, kırılma ve aynı koşuldaki kullanım
Mevcut kalite, hasar kaydı ve uygulanabilir muayene
Çap ve kararlaştırılan sertlik/kimya kapsamı; örnekleme siparişe bağlıdır
Geometri ve arayüz inceleme girdileri
İstenen çaplar, miktar ve mevcut kalite
Değirmen iç düzeni ve mevcut öğütme ortamı
Çizim revizyonu, toleranslar ve kabul noktaları
Aday malzeme rotaları
Forged alloy steel, High-chrome cast iron, Specified grinding-media grade bu ürün ailesi için kayıtlı sorgu rotalarıdır. Nihai kalite, kimyasal bileşim, ısıl işlem, sertlik, konstrüksiyon ve kabul kriterleri teklif ve satın alma şartnamesinde kararlaştırılmalıdır.
Dövme alaşımlı çelik
Dövme alaşımlı çelik
Dövme alaşımlı çelik
Yapısal alaşımlı çelik veya belirtilmiş konstrüksiyon rotası
Statik ve çevrimsel yük, kesit, işleme, geçmeler ve arayüzler
Seçim esası
Statik ve çevrimsel yük, kesit, işleme, geçmeler ve arayüzler
Sipariş kontrolleri
Kalite, teslim durumu, mekanik özellikler, ısıl işlem ve boyutsal kontrol
Cr26
Yüksek Kromlu Dökme Demir Cr26
Yüksek kromlu dökme demir
Yüksek kromlu dökme demir veya alaşım rotası
Aşınmanın baskın ve darbenin kontrollü olduğu işler için yüksek kromlu beyaz dökme demir rotası. Kimya, matris, kesit ve ısıl işlem gerçek parçaya göre tanımlanmalıdır.
Sertlik referansı
Yöntem, test noktaları ve kabul aralığı kalite, kesit ve siparişe göre tanımlanır.
Uygun olduğu durumlar
Darbe çubukları, darbe plakaları, oluk astarları ve aşınma plakaları — düşük darbe, yüksek aşınma. Aşınma plakaları üzerinde krom karbür dolgu olarak da kullanılır.
Şartnamede belirtilen öğütme ortamı kalitesi
Şartnamede belirtilen öğütme ortamı kalitesi
Şartnamede belirtilen öğütme ortamı kalitesi
Çizim veya satın alma şartnamesi ile tanımlanan rota
Parça işlevi, arayüzler, yük ve mevcut parçanın kayıtları
Seçim esası
Parça işlevi, arayüzler, yük ve mevcut parçanın kayıtları
Sipariş kontrolleri
Onaylı çizim, kesin kalite, kabul kriterleri ve izlenebilirlik
Siparişe özel malzeme verileri
Malzeme adı yalnızca başlangıç noktasıdır. Ölçülebilir kabul verileri teklif ve satın alma şartnamesinde tanımlanır.
Önce tanımlama kanıtları gelir. Uygulama ve hasar verileri ardından malzeme, konstrüksiyon ve muayene rotasını belirler.
Teknik kalem
Gönderilecek veri
Kontrol ettiği karar
Parça konumu ve sürümüDeğirmen tipi, bölme ve mevcut bilya dağılımı
Makine etiketi, parça referansı ve konumu işaretlenmiş genel fotoğraf
Doğru parça, yön ve makine sürümü
Bu parçanın kritik ölçüleriİstenen çaplar, miktar ve mevcut kalite
Revizyonlu çizim veya referans yüzeyleri belirtilmiş kontrollü ölçümler
Geometri, montaj ve boyutsal kabul kapsamı
Çalışma koşullarıÖğütülen malzeme, tüketim kaydı, kırılma ve aynı koşuldaki kullanım
Mevcut çalışma kayıtları, eski parça fotoğrafları ve gözlenen hasar
Aday malzeme ve üretim rotasının incelemesi
Birlikte doğrulanacak parçalarDeğirmen iç düzeni ve mevcut öğütme ortamı
Yerleşim çizimi ve karşı parçaların referansları; bilinmeyenler ayrıca belirtilir
Tek parça, çift veya set olarak tedarik kapsamı
İstenen muayeneÇap ve kararlaştırılan sertlik/kimya kapsamı; örnekleme siparişe bağlıdır
İstenen raporlar, kontrol noktaları ve varsa kabul şartnamesi
Yöntem, örnekleme, belge ve fiyat kapsamı; tüm testler otomatik değildir
Parça konumu ve sürümü
Değirmen tipi, bölme ve mevcut bilya dağılımı
Gönderin: Makine etiketi, parça referansı ve konumu işaretlenmiş genel fotoğraf
Kontrol eder: Doğru parça, yön ve makine sürümü
Bu parçanın kritik ölçüleri
İstenen çaplar, miktar ve mevcut kalite
Gönderin: Revizyonlu çizim veya referans yüzeyleri belirtilmiş kontrollü ölçümler
Kontrol eder: Geometri, montaj ve boyutsal kabul kapsamı
Çalışma koşulları
Öğütülen malzeme, tüketim kaydı, kırılma ve aynı koşuldaki kullanım
Gönderin: Mevcut çalışma kayıtları, eski parça fotoğrafları ve gözlenen hasar
Kontrol eder: Aday malzeme ve üretim rotasının incelemesi
Birlikte doğrulanacak parçalar
Değirmen iç düzeni ve mevcut öğütme ortamı
Gönderin: Yerleşim çizimi ve karşı parçaların referansları; bilinmeyenler ayrıca belirtilir
Kontrol eder: Tek parça, çift veya set olarak tedarik kapsamı
İstenen muayene
Çap ve kararlaştırılan sertlik/kimya kapsamı; örnekleme siparişe bağlıdır
Gönderin: İstenen raporlar, kontrol noktaları ve varsa kabul şartnamesi
Kontrol eder: Yöntem, örnekleme, belge ve fiyat kapsamı; tüm testler otomatik değildir
Hangi koşulda hangi malzemeyi değerlendirmeliyiz?
Bu parçanın çalışma koşulları: Öğütülen malzeme, tüketim kaydı, kırılma ve aynı koşuldaki kullanım. Aşağıdaki adaylar mevcut ürün malzeme inceleme esaslarına dayanır; model için onaylanmış malzeme değildir.
Dövme alaşımlı çelik
Değerlendirilecek koşul ve seçim esası
Statik ve çevrimsel yük, kesit, işleme, geçmeler ve arayüzler
Seçimi doğrulayacak kayıtlar
Kalite, teslim durumu, mekanik özellikler, ısıl işlem ve boyutsal kontrol
Karar sınırı
Çalışma verileri veya bu kayıtlar eksikse kalite adına göre seçim yapılmaz. Geometri kontrolü: İstenen çaplar, miktar ve mevcut kalite.
Yüksek kromlu dökme demir
Değerlendirilecek koşul ve seçim esası
Baskın aşınma, darbe seviyesi, kesit ve ısıl işlem uygulanabilirliği
Seçimi doğrulayacak kayıtlar
Bileşim, matris, sertlik, ısıl işlem ve çatlak muayenesi
Karar sınırı
Çalışma verileri veya bu kayıtlar eksikse kalite adına göre seçim yapılmaz. Geometri kontrolü: İstenen çaplar, miktar ve mevcut kalite.
Şartnamede belirtilen öğütme ortamı kalitesi
Değerlendirilecek koşul ve seçim esası
Parça işlevi, arayüzler, yük ve mevcut parçanın kayıtları
Seçimi doğrulayacak kayıtlar
Onaylı çizim, kesin kalite, kabul kriterleri ve izlenebilirlik
Karar sınırı
Çalışma verileri veya bu kayıtlar eksikse kalite adına göre seçim yapılmaz. Geometri kontrolü: İstenen çaplar, miktar ve mevcut kalite.
Teknik öneride kesin kalite, çalışma koşulu, seçim gerekçesi, çizim revizyonu ve kabul ölçütlerini birlikte isteyin. Mevcut malzeme raporu ve hasar fotoğraflarıyla karşılaştırın. Bu sayfada malzemeler arasında karşılaştırmalı saha testi yayımlanmıyor; tek sipariş raporu başka bir malzemeye göre ömür üstünlüğü kanıtlamaz.
Üretim süreci
Teknik referanstan sevkiyata kontrollü sipariş rotası
Üretim yöntemi ürün adına göre otomatik atanmaz. Parçanın geometrisi, malzemesi, mevcut kanıtı ve sipariş kabul kriterleri hangi proseslerin uygulanacağını belirler.
01
Konumu ve referansı sabitleyin
Değirmen tipi, bölme ve mevcut bilya dağılımı. Makine referansı ile onaylı çizim numarası ve revizyonunu aynı kayda bağlayın.
02
Üretim girdilerini belirleyin
İstenen çaplar, miktar ve mevcut kalite. Bu geometriye ve kabul edilen malzemeye uygun üretim yöntemi teknik incelemede seçilir.
03
Çalışma verisini değerlendirin
Öğütülen malzeme, tüketim kaydı, kırılma ve aynı koşuldaki kullanım. Mevcut kalite ve hasar kaydı görülmeden proses veya performans onayı verilmez.
04
Bu parçanın kontrol noktaları
Çap ve kararlaştırılan sertlik/kimya kapsamı; örnekleme siparişe bağlıdır. Yöntem, örnekleme ve kabul ölçütleri sipariş şartnamesinde tanımlanır.
05
Eşleşmeyi ve kayıtları kapatın
Değirmen iç düzeni ve mevcut öğütme ortamı. Muayene kaydı, parça/sipariş kimliği, tarih ve çizim revizyonuyla ilişkilendirilir.
Çizim, tanımlı numune veya kontrollü ölçülerden üretim isteniyorsa eksik referans noktaları, toleranslar, eşleşen yüzeyler ve muayene noktaları tekliften önce görünür hale getirilir.
Gerekli kayıtlar, yöntemler, konumlar, numune alma ve kabul kriterleri teklif ve satın alma siparişinde yazılı olmalıdır.
Doküman veya kayıt
Amaç
Nasıl yürütülür
Bu parçaya özel kontrol noktaları
Çap ve kararlaştırılan sertlik/kimya kapsamı; örnekleme siparişe bağlıdır
Yöntem ve kabul ölçütlerini teyit edin
Çizim, revizyon ve sipariş tanımı
Tedarik edilen Öğütücü Bilyalar parçasını kararlaştırılan teknik referansla ilişkilendirir
Teklifte onaylayın
Malzeme ve ısı/parti kaydı
Kararlaştırılan malzeme rotasına izlenebilirliği destekler
Belirtildiğinde
Boyutsal ve görsel muayene
çizim ve revizyon, kritik ölçüler ve arayüzler, malzeme ve muayene kapsamı, parça işaretleme ve ambalaj kapsamı öğelerini kontrol eder
Numune almayı tanımlayın
Sertlik, tahribatsız muayene veya üçüncü taraf gözetimi
Teknik olarak uygulanabilir yerlerde siparişe özel kontrol ekler
Proje incelemesi
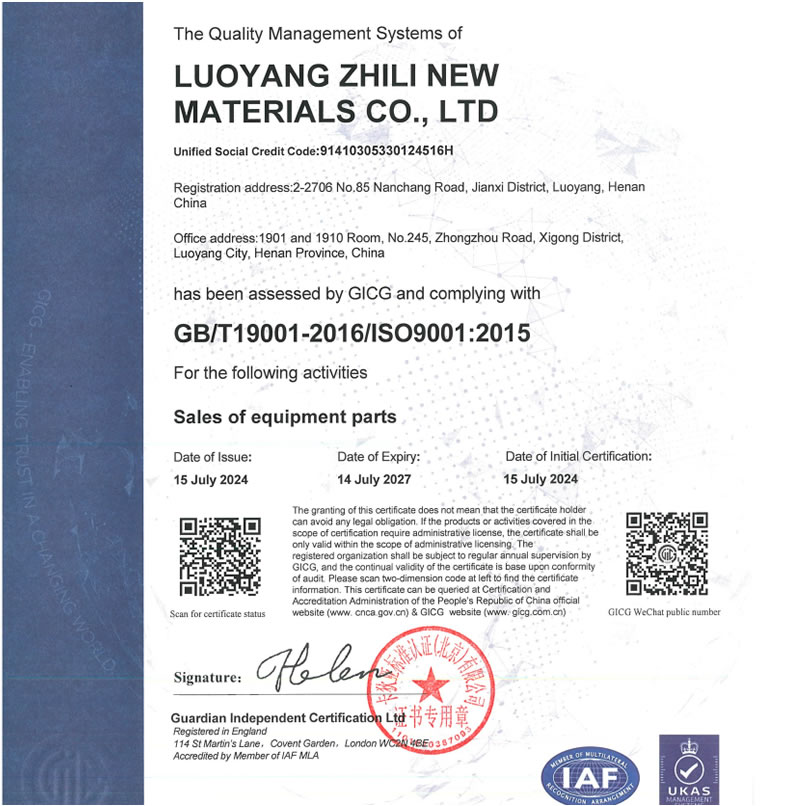
ISO 9001:2015 sertifikası ve çalışma modeli
Belgede gösterilen sertifikalı kapsam: Ekipman parçaları satışı.
ZL, kendi üretim tesislerine sahip entegre bir üretici ve ihracatçıdır. Yukarıdaki ifade bu sertifikanın kapsamıdır; şirketin tüm operasyonel yeteneklerinin bir tanımı veya ürüne özel bir sertifikasyon değildir.
Bu sayfaya bağlı, kamuya açık bir sipariş raporu veya saha vakası henüz yayımlanmamıştır. Yukarıdaki muayene başlıkları kararlaştırılacak kapsamı gösterir; yapılmış testlerin sonucu değildir. Paylaşılabilir kayıtların bulunup bulunmadığını ve kapsamını teklif aşamasında sorun.
İlgili parçalar
Montajda birlikte doğrulanacak parçalar
Değirmen iç düzeni ve mevcut öğütme ortamı. Bağlantılar eşleşme incelemesi içindir; uyumluluk onayı değildir. Listelenmeyen destek ve bağlantıları yerleşim çiziminde belirtin.
Öğütücü Bilyalar için ilk olarak hangi konumu belirtmeliyim?+
Değirmen tipi, bölme ve mevcut bilya dağılımı. Referans eksikse genel makine fotoğrafında parçayı işaretleyin; aday sonuç otomatik uyum onayı değildir.
Öğütücü Bilyalar çizimi yoksa hangi ölçü ve fotoğraflar gerekir?+
İstenen çaplar, miktar ve mevcut kalite. Aşınmış ve korunmuş yüzeyleri ayıran fotoğraflarla başlayın. Eksik ölçüler üretimden önce teknik incelemede belirlenir.
Hangi parçalarla birlikte doğrulanmalı?+
Değirmen iç düzeni ve mevcut öğütme ortamı. Aynı model adı, farklı sürüm veya montajın eşleştiğini tek başına kanıtlamaz.
Malzeme ve muayene nasıl kararlaştırılır?+
Öğütülen malzeme, tüketim kaydı, kırılma ve aynı koşuldaki kullanım birlikte incelenir. Kontrol başlangıcı: Çap ve kararlaştırılan sertlik/kimya kapsamı; örnekleme siparişe bağlıdır. Aday kalite, yöntem ve kabul kriterleri yalnızca sipariş için onaylanır.
Sonraki adım
Elinizdeki bilgileri gönderin
Bu sayfada tüm alanları doldurmanız gerekmez. Mevcut referansları eklemek için teklif formunu açın veya bilgileri doğrudan WhatsApp üzerinden gönderin.