Ana içeriğe geç

Malzeme rehberi

Kırıcı aşınma parçaları ve ısıya dayanıklı parçalar için malzeme seçimi

Darbe, aşındırıcı besleme ve sıcaklık farklı malzeme özellikleri gerektirir. ZL’nin yaygın malzeme seçeneklerini parçanız ve çalışma koşullarınızla birlikte değerlendirin. Doğru başlangıç, yalnızca malzeme adı değil, mevcut parçanın nasıl aşındığı ve hangi yükü taşıdığıdır.

Parçaya ve çalışma koşuluna göre malzemeler

Manganlı çelik, yüksek kromlu dökme demir, alaşımlı çelik, bimetal, seramik kompozit ve sert dolgu çözümleri yaygın tedarik kapsamımızdadır. Isıya dayanıklı parçalar için alaşım seçimi ayrıca yapılır. Her seçeneğin belirli bir parçada uygulanabilirliği teknik incelemeyle kesinleşir.

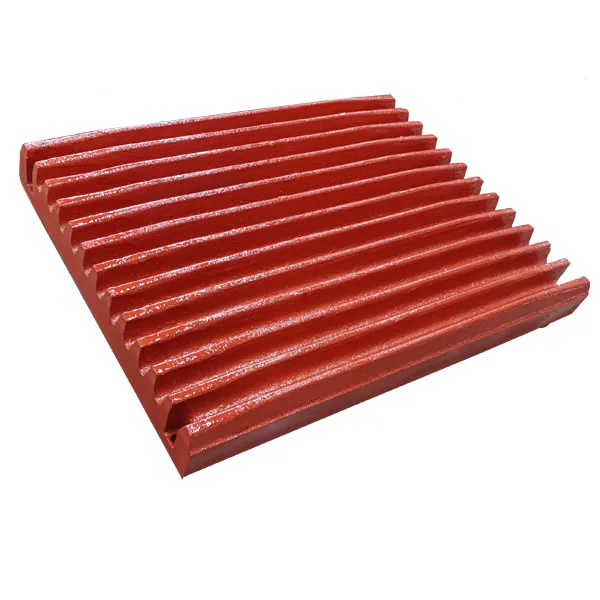
ZL çene plakası ürün fotoğrafı

Yüksek manganlı çelik

Darbe ve basınç altında yüzeyde pekleşme gösterebilen bir malzeme ailesidir. Çene plakaları, manto ve konkavlar ile bazı çekiçlerde değerlendirilir. Seçimde yalnızca mangan oranına değil, beslemenin boyutuna, darbe düzeyine, kırma açıklığına ve aşınma desenine bakılır. Yüzeyin çalışma sırasında aldığı yük önemlidir; düşük darbeli bir işte aynı davranış beklenmez. Daha yüksek mangan içeriği her koşulda daha uzun ömür anlamına gelmez. Çatlama, kırılma veya düzensiz aşınma varsa montaj ve işletme koşulları da incelenmelidir. Mevcut parçanın fotoğrafı, çizimi ve görev bilgisi uygun kaliteyi değerlendirmeye yardımcı olur.
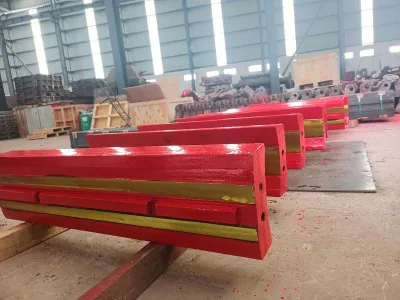
ZL darbe paleti ürün fotoğrafı

Yüksek kromlu dökme demir

Aşındırıcı malzemeyle temas eden darbe paletleri ve bazı öğütme parçaları için değerlendirilen malzeme ailesidir. Seçim, aşınma direnci ile darbe altında kırılma riskinin birlikte incelenmesini gerektirir. Besleme boyutu, malzemenin aşındırıcılığı ve sisteme kırılmayan metal girme olasılığı önemli girdilerdir. Yüksek kromlu bir parça, yüksek darbeli her uygulamaya doğrudan taşınamaz. Parçanın kesiti, bağlantısı ve çalışma konumu da gözden geçirilir. Mevcut hasar kırılma ise yalnızca sertliği artırmak doğru çözüm olmayabilir. Alaşım, ısıl işlem ve kabul şartları parça ve sipariş bazında belirlenir; burada evrensel bir sertlik veya ömür değeri verilmez.

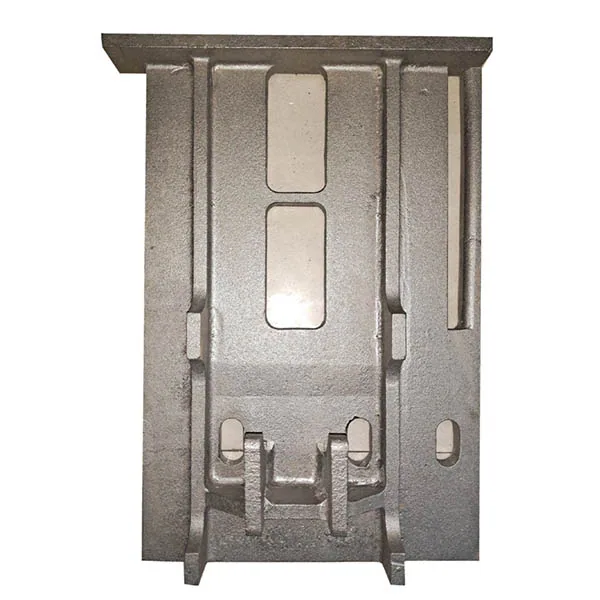
ZL soğutucu ızgara plakası ürün fotoğrafı

Isıya dayanıklı alaşımlar

Fırın koruma parçaları, soğutucu ızgaraları ve ön ısıtıcı bileşenlerinde sıcaklıkla birlikte mekanik yük ve ortam etkileri değerlendirilir. Amaç yalnızca aşınmaya değil, oksidasyona ve sıcaklık altında şekil değişimine uygun bir malzeme seçmektir. Gaz sıcaklığı, parçanın gerçek metal sıcaklığıyla aynı olmayabilir. Normal ve en yüksek sıcaklık, gaz atmosferi, duruş-kalkış sıklığı ve destek düzeni paylaşılmalıdır. Termal çevrim, genleşme ve bağlantı kısıtlamaları çatlak riskini etkileyebilir. Tek bir sıcaklık sınırı tüm parçalar için kullanılamaz. Alaşım ailesi, kesit ve imalat kapsamı çizime göre doğrulanır; mevcut deformasyon ve çatlak fotoğrafları incelemeyi destekler.

Fotoğraflar ZL ürün örnekleridir; belirli bir fotoğraf tek başına alaşımın bileşimini veya teslim edilecek kaliteyi doğrulamaz.

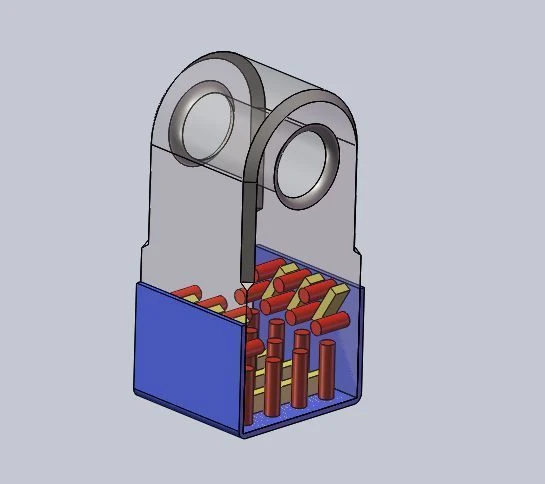
İç takviyeli ve sert dolgulu çekiç tasarımını açıklayan ZL kesit şeması
Yapı şemasıdır; bitmiş ürün fotoğrafı değildir. Renkler malzeme kodu olarak kullanılmaz. Insert bileşimi, seramik türü ve sert dolgu yerleşimi: teknik teyit gerekli.

İç takviye + yüzey koruması

Alaşım insertleri ve sert dolgu ne işe yarar?

Bu çekiç yaklaşımında gövde, iç takviyeler ve çalışma yüzeyi farklı görevler üstlenir. Amaç bütün parçayı aynı sertlikte yapmak değil, aşınmanın yoğunlaştığı bölgeyi güçlendirirken yük taşıyan gövdeyi korumaktır.

Gövde: yükü taşıyan yapı
Bağlantı ve darbe yüklerini taşır, takviyeleri destekler. Gövde malzemesi ile takviye arasındaki uyum, kesit ve bağlantı geometrisi birlikte incelenir.
Alaşım çubuk insertleri: içeride bölgesel takviye
Aşınan bölge içine yerleştirilen takviyeler yerel malzeme kaybını azaltmayı hedefler. Etki; çubuğun malzemesine, yönüne, aralığına ve gövdeyle bağlanmasına bağlıdır. Alaşım çubuğu adı tek başına karbür türünü veya belirli bir bileşimi doğrulamaz.
Sert dolgu: yüzeyde ek aşınma tabakası
Uygun çalışma yüzeyine kaynakla eklenen tabaka, yüzey aşınmasını azaltmak için değerlendirilir. İç insertin yerine geçmez; farklı bir bölgeyi korur. Dolgu malzemesi, tabaka kalınlığı ve kaynak prosedürü ana malzemeyle uyumlu seçilmelidir. Her parça kaynakla onarıma uygun değildir.
Seramik kompozit: tasarıma bağlı başka bir seçenek
Uygun metal matris içinde seramik takviye, yerel aşınma direnci için kullanılabilir. Seramik türü, yerleşim ve darbe koşulları doğrulanmalıdır. Şemadaki renklerden malzeme türü veya ömür artışı çıkarılamaz.

Kısa seçim karşılaştırması

Bu tablo bir performans sıralaması değildir; teknik değerlendirmeye hangi bilgilerle başlanacağını gösterir.

Malzeme, parça ve seçim için gerekli bilgiler
Malzeme / yapıİlgili parçalarSeçim odağıDoğrulanacak bilgi
Manganlı çelikÇene, manto, konkav, bazı çekiçlerDarbe ve çalışma sırasında pekleşmeBesleme, yük, aşınma deseni
Yüksek kromlu dökme demirDarbe paleti, uygun öğütme parçalarıAşındırıcılık ve kırılma riskiBesleme boyutu, yabancı metal, kesit
Isıya dayanıklı alaşımFırın koruma, ızgara, ön ısıtıcı parçalarıMetal sıcaklığı, atmosfer, termal çevrimSıcaklık kaydı, destek ve hasar
Alaşımlı çelik / bimetalÇekiç ve çizime bağlı aşınma parçalarıTokluk, aşınma ve bölgesel yapıYük, bağlantı, malzeme eşleşmesi
Insert / seramik kompozitUygun çekiç ve darbe paleti tasarımlarıYerel aşınma ve takviyenin tutunmasıTakviye türü, yerleşim, darbe
Sert dolguUygun çekiç, vals ve aşınma yüzeyleriYüzey aşınması ve kaynak uyumuAna malzeme, tabaka, çatlak durumu

Malzeme seçimini hangi kayıtlarla destekliyoruz?

Mevcut çekiç siparişi örneğimizde kimyasal analiz, boyut ve ağırlık kontrolü, ana malzeme ile sert dolgu için ayrı sertlik kayıtları ve penetrant muayenesi bulunur. Diyafram plakası örneğinde malzeme belgesi, ölçü kontrolü ve ön montaj kaydı yer alır. Bunlar kayıtlı siparişlerin kapsamıdır; her yeni parçaya aynı test planı uygulanacağı anlamına gelmez.

Yeni siparişte parça ve parti işaretlemesi, malzeme belgesi ile rapor eşleştirmesi, numune sayısı, yöntem ve kabul kriterleri önceden kararlaştırılır. Talep edilen özel testin uygulanabilirliği, kurum kapsamı ve teslim edilecek izlenebilirlik dosyası: teknik teyit gerekli.

Parçanız için malzeme seçimini birlikte değerlendirelim

Makine modeli, parça numarası, işlenen malzeme, eski parçanın fotoğrafları ve mevcut sorunu gönderin. Varsa besleme boyutu, çalışma sıcaklığı, kullanım süresi ve çizimi ekleyin. Önce parçayı ve hasar biçimini netleştirelim; ardından uygun malzeme veya takviye seçeneklerini görüşelim.

Bilgilerinizi gönderin, malzeme seçimini danışın →
Genel malzeme bilgileri için teknik kaynaklar

Bu kaynaklar genel seçim ilkelerini açıklar; ZL ürünlerine ait test sonucu veya tedarik onayı değildir.

WhatsApp

WhatsApp üzerinden bize ulaşmak için tarayın

ZL satış için WhatsApp QR kodu

Masaüstünde QR kodunu kullanın veya WhatsApp'ı doğrudan açın.

WhatsApp'ı Aç

WeChat

Satış ekibimizi WeChat'te eklemek için tarayın

ZL satış için WeChat QR kodu

Parça numarası, çizim veya aşınmış parça fotoğrafı gönderin. İngilizce ve Çince desteklenir.

WeChat Kimliği 19987857268